窯の建設やメンテナンスにおいて、多くの人は耐火キャスタブル材にばかり注目しがちですが、炉殻にライニングをしっかりと固定する耐火アンカーは「標準部品」として見過ごされがちです。しかし実際には、ライニングのひび割れや剥離の90%以上は、耐火材自体が原因ではなく、アンカーシステムの設計や選定の不備が原因です。
耐火キャスタブルのアンカー材の選択は、窯の運転安定性、耐用年数、生産効率に直接影響を与える最も重要な要素です。そのため、アンカー材を選定する際には、耐高温性、耐腐食性、機械的強度、製造コストなど、複数の側面を考慮することが不可欠です。
1. 設計前に動作条件を診断する
図面を受け取る前に、動作条件を徹底的に評価することが不可欠です。以下の重要な点を検討する必要があります。
温度曲線:
最大動作温度(例:1400℃)だけでなく、長期的な動作温度、加熱/冷却速度、熱サイクルの頻度を理解することも重要です。急速な加熱と冷却は、一定温度環境よりもはるかに高い熱疲労をアンカーに与えます。
炉内雰囲気:
酸化、還元、浸炭、硫化のどれでしょうか?雰囲気によって腐食メカニズムは全く異なります。例えば、一般的なステンレス鋼は浸炭条件下では劣化するため、高ニッケル合金に交換する必要があります。
機械的ストレス:
窯は回転しますか(例:ロータリー窯)? 炉内で材料の侵食や摩耗は発生しますか? これらがアンカーに必要な機械的強度と耐摩耗性を決定します。
ライニング構造:
単層ライニングですか、それとも複合ライニング(断熱層+作業層)ですか? 総厚はどれくらいですか? これによって必要なアンカーの長さが直接決まります。
推奨される材料。以下はさまざまな温度における材料に関する一般的な結論です。
| 材料グレード | 連続使用温度 | Main Features | 代表的なアプリケーション |
|---|---|---|---|
| Q235炭素鋼 | ≤550°C | 低コスト;高温で激しく酸化され、機械的強度が急激に低下する | シェル近くの低温断熱層のアンカーにのみ適しています |
| 304 (0Cr18Ni9) | ≤870°C | 優れた耐酸化性、コスト効率に優れている | 800℃以下の酸化性または中性雰囲気 |
| 310S(0Cr25Ni20) | ≤1150°C | 優れた耐酸化性と高温強度 | 高温ゾーン(例:炉室またはバーナーエリア) |
| RA330 / 1.4864 | ≤1150°C | 優れた耐炭化性と耐熱疲労性 | 浸炭または硫化雰囲気および熱サイクルが頻繁に発生する場所 |
ほとんどの標準的な窯焼きキャスタブル用途において、合金鋼は優れたコストパフォーマンスを発揮します。高温性能、強度、耐食性に優れているだけでなく、加工も比較的容易で、大量生産にもコスト効率よく対応できます。ステンレス鋼製の耐火アンカーは、湿気や腐食のある環境に適しています。強度は比較的低いものの、設計の最適化や熱処理によって向上させることができます。
2. 適切なアンカーシェイプを選択する
アンカーの形状は、ライニングの完全性と安定性に直接影響します。
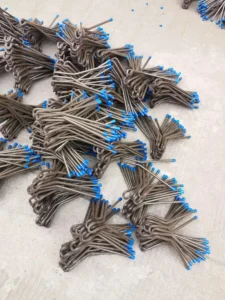
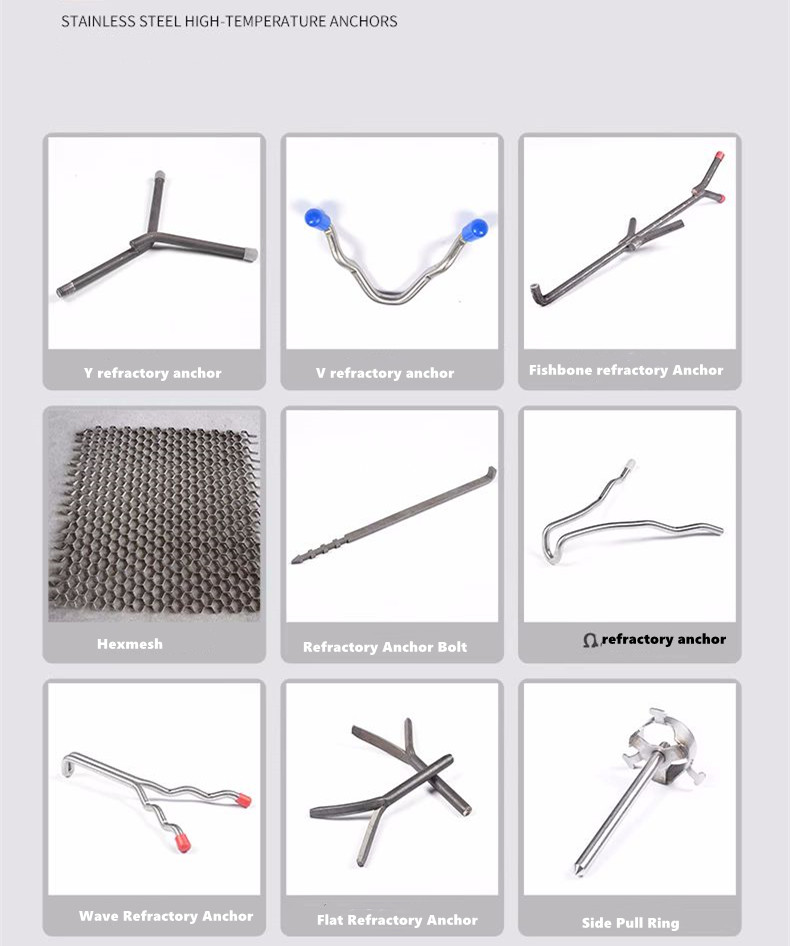
V型:構造がシンプルでコストも最も低いが、固定強度は限られている。断熱材の設置や低応力箇所での使用に最適。
Y型: V型よりもアンカー性能が格段に優れており、最も広く使用されています。ほとんどの耐火性作業ライニングに適しています。
波型:接触面積が広く、応力が均一に分散されるため、最高の耐熱衝撃性を発揮します。温度変化の激しい場所に最適です。
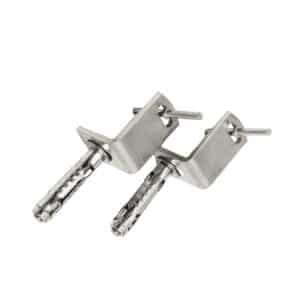
L型/ボルト型:モジュール式アンカーで、プレキャストライニングや部分補修に便利です。
一般的なタイプと機能の比較
| タイプ | 特長 | 優位性 | 材料 | 用途 |
|---|---|---|---|---|
| Vタイプ | 接触面積の大きいV字構造 | 強力な耐震性と均一な応力分散 | 310S、2510ステンレス鋼 | 高温または振動ゾーンの炉壁および炉室 |
| Yタイプ | より広い支持アームを備えたフォーク型デザイン | 強力なサポート、キャスタブルライニングに最適 | 304、310Sステンレス鋼 | カビの定着と内壁の厚みが増した部分 |
| Lタイプ | 簡単に取り付けられる曲げ設計 | プレートとパイプの接続に適しています | Q235炭素鋼、304ステンレス鋼 | 炉ダクトとプレート固定 |
| Zタイプ | Z字型デュアルサポートアーム | サポートと固定を優れた安定性と組み合わせる | 321、316ステンレス鋼 | 複雑な炉殻または不規則な構造 |
| 波型 | 表面積が広い波状構造 | 優れた耐熱衝撃性と均一な応力分布 | 310S、RA330ステンレス鋼 | 厳しい熱サイクルを伴う高温ゾーン |
3. 寸法ガイドライン
長さ(L):通常、ライニングの厚さの2/3~3/4。アンカーは高温面に直接接触しないようにし、安全な間隔(約25~50mm)を確保してください。
直径(D):アンカーの高さと必要な強度によって決まり、通常はØ4 mmからØ12 mmの間です。
4. レイアウトの推奨事項
間隔:一般的にはアンカー高さの80%~100%とし、ライニングの性能に基づいて調整する。
配置:応力集中箇所を避けるため、千鳥配置(三角形配置)を推奨します。
5. カスタマイズされた耐火アンカー
耐火アンカー専門メーカーとして、当社はあらゆる高温用途において精度と信頼性が求められることを理解しています。そのため、当社は最も過酷な熱的・機械的条件下でも性能を発揮するよう設計された、特注の耐火アンカーの製造を専門としています。
当社の耐火アンカーは、310S、304、316、インコネル、ニクロムなどの高品質耐熱合金を使用しており、優れた耐熱性、耐腐食性、耐酸化性を備えています。V型、Y型、U型、波形など、お客様のニーズに合わせて、それぞれのアンカーを耐火ライニングシステムと設置要件に最適な形状に設計いたします。
結論
科学的に設計されたアンカーシステムは、長寿命の耐火ライニングの基盤です。実際の運転環境に基づいて適切な材質、構造、寸法、配置を選択することにより、アンカーは高温条件下でも安定した性能を維持し、窯の信頼性の高い運転、ライニングの故障の低減、そして最大30%の耐用年数の延長を実現します。